 ®

应用说明
星型卸料器驱动如何按物料和卡料工况选型
作者: 承发减速机(常州)有限公司(CHINFAR)技术团队 · 审核: Tinyuen(承发减速机(常州)有限公司) · 更新: 2026-11-04
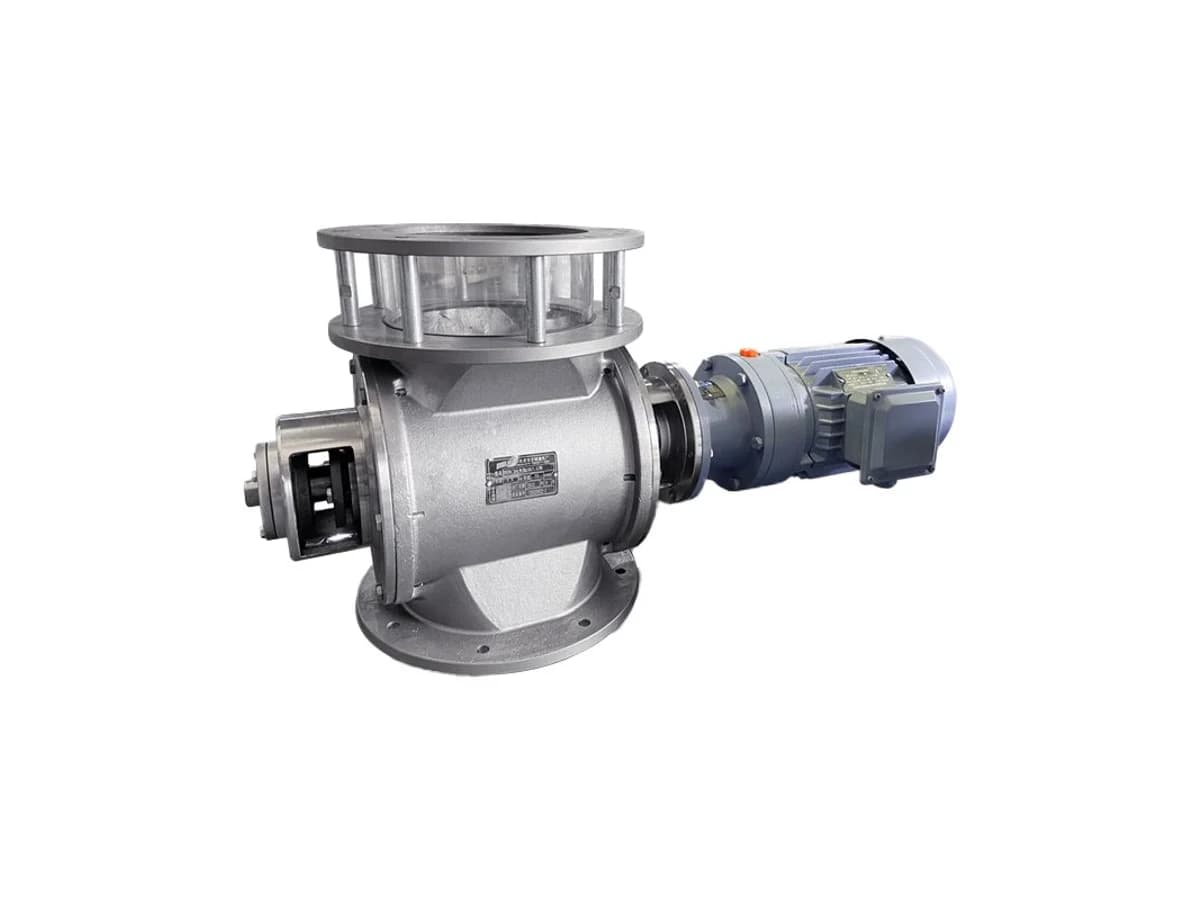
星型卸料器(旋转卸料阀/星形给料机)用于气力输送中粉粒料的定量卸料,有重力下落与气力输送两种设计。
它的驱动不能按"运行扭矩加一点余量"来选。原因有三个:
- 卡料是这类设备的固有风险——颗粒卡进叶轮与壳体间隙就堵转,不是例外;
- 停机后叶轮槽内满是料,启动要先剪切整槽料;
- 气力输送设计下还有压差作用在叶轮上,形成附加阻力矩。
所以校核要按卡料扭矩:
T_jam = T_run · K_jam再据此定功率。按运行扭矩选型,会在第一次卡料时暴露问题。
一、三种阻力来源
| 来源 | 什么时候出现 | 特点 |
| 物料剪切 | 持续存在 | 与填充率、物料性质相关 |
| 启动满料 | 每次启动 | 停机后槽内充满,需剪切整槽料 |
| 压差附加 | 气力输送设计 | 叶轮两侧压差形成阻力矩;重力下落设计近似为零 |
第三行最容易被漏掉,因为它不体现在"物料有多重"上,而体现在"设备装在什么系统里"上。同一台卸料器,装在重力下落位置和装在气力输送管路上,阻力完全不同。
二、四个计算式
卸料量(质量流量):
Q = n · V_rev · ρ · η_filln 为转速,V_rev 为每转排料容积,ρ 为堆积密度,η_fill 为填充系数。
卡料扭矩:
T_jam = T_run · K_jamT_run 为稳定运行扭矩,K_jam 为卡料系数,T_jam 为卡料时可能出现的扭矩。
角速度:
ω = 2π · n / 60所需功率:
P_req = T_jam · ω注意最后一式用的是 `T_jam`,不是 `T_run`。 这是本篇与普通输送驱动最本质的区别——普通输送按运行扭矩加系数,卸料器要直接按卡料扭矩校核。
三、转速窗口由物料决定,不由驱动决定
这一条比扭矩更容易被忽略。
从 Q = n · V_rev · ρ · η_fill 看,提高转速似乎就能提高卸料量。但实际有两个反向制约:
| 转速偏高 | 转速偏低 |
叶轮转太快,物料来不及充满,η_fill 下降 | 卸料量不足,满足不了工艺要求 |
| 剪切作用加剧,磨损加快 | 物料停留时间长,可能结拱 |
| 磨琢性物料下寿命明显缩短 | 气力输送下漏风率变化 |
所以存在一个可用窗口,而这个窗口是物料定的。 流动性好、粒径均匀的物料窗口宽;粘附性强、易结拱的物料窗口窄。
驱动能做的只是"在这个窗口内提供足够的扭矩",它无法把窗口拓宽。
四、物料七项属性
这是选型输入里最容易被简化成"什么料"三个字的部分。至少要拆成七项:
| 属性 | 影响什么 |
| 堆积密度 | 同容积下的质量流量与转动惯性 |
| 粒径与形状 | 卡料概率;决定间隙要求 |
| 含水率与粘附性 | 结拱、粘壁、填充率下降 |
| 温度 | 间隙配合与密封材料选择 |
| 磨琢性 | 叶轮与壳体的磨损速率 |
| 流动性(结拱倾向) | 能否稳定充满叶轮槽 |
| 可燃性 / 爆炸性粉尘 | 是否属可燃粉尘;涉及时另按防爆要求评估 |
只说"输送水泥"或"输送粉煤灰"是不够的——同一种物料在不同含水率、不同粒径分布下,卡料概率和填充率差别很大。
涉及可燃粉尘时,另需按防爆要求评估,这已超出本文的选型范围。
五、保护方式五类
卡料既然难以完全避免,保护就必须配。常见五类:
| 方式 | 优点 | 代价 |
| 扭矩限制器(打滑式) | 可重复动作,不需更换零件 | 需定期检查摩擦片 |
| 剪切销 | 最便宜、最直观 | 每剪一次就要更换,停机成本要算进去 |
| 变频限流 | 可调、可记录,还能软启动 | 需变频器,成本较高 |
| 反转脱困点动 | 能主动解除轻微卡料 | 需控制逻辑配合,不能用于严重卡料 |
| 机械式超越离合器 | 超出设定扭矩即脱开,可重复动作 | 需要设定与复位检查 |
剪切销这一行值得单独看:它便宜,但每次动作都要停机换销。要按现场实际的卡料频次来评估:在经常卡料的工位上,多次停机加上备件消耗,可能比一开始就选可重复动作的方案更贵。
六、交付前必须回答的问题
这一节是本篇最重要的一条边界。
扭矩不能代填。
T_run 取决于物料与结构,K_jam 取决于物料性质、间隙与压差,V_rev 与 η_fill 取决于叶轮与物料——这些数据全在物料与设备侧,不在驱动侧。
所以正确做法是:
T_run由物料属性与结构数据计算,或在同类设备上实测;K_jam按物料性质、间隙与压差由工艺与设备方确认;- 驱动方在此基础上校核并给出配置。
用经验值代填扭矩,短期省事,长期是把风险留给了现场。
七、条件判断表
| 现场情况 | 可能的原因 | 需要补充的数据 | 建议动作 |
| 运行正常但频繁卡料 | 间隙与粒径不匹配 | 粒径分布、间隙尺寸 | 复核间隙,考虑物料破碎或改型 |
| 每次启动都吃力 | 停机后槽内满料 | 停机时长、填充率 | 按启动满料情形核算扭矩 |
| 卡料时直接憋停 | 扭矩按运行值选 | T_run、K_jam | 改按 T_jam 校核 |
| 剪切销频繁剪断 | 保护设定与实际不符 | 剪断频次、当时工况 | 复核设定值或改可重复动作方案 |
| 卸料量达不到要求 | 转速偏低或填充率不足 | 实际 η_fill、转速 | 先查填充率,再考虑提转速 |
| 提高转速后磨损加快 | 超出物料允许窗口 | 磨琢性、叶轮材质 | 回到窗口内,改用其他方式提量 |
| 气力输送位比重力位易过载 | 压差附加阻力 | 压差数值 | 按压差工况单独校核 |
| 潮湿物料时结拱 | 含水率与粘附性 | 含水率范围 | 改善物料条件或改结构 |
八、现场检查清单
物料数据:
- 确认物料名称与堆积密度。
- 确认粒径分布与颗粒形状。
- 确认含水率范围与粘附性。
- 确认物料温度。
- 确认磨琢性(是否含硬质颗粒)。
- 确认流动性或结拱倾向。
系统数据:
- 确认设计形式(重力下落或气力输送)。
- 若为气力输送,确认压差。
- 确认目标卸料量。
- 确认启停方式与频次。
驱动与保护:
- 按
T_jam而非T_run校核扭矩。 - 确认保护方式(五类中选配)。
- 确认低速下的润滑与散热是否满足。
九、常见错误与适用边界
常见错误:
- 按运行扭矩加余量选型。 卡料时扭矩可能接近堵转,余量不够。
- 用经验值代填扭矩。 省事的代价是把风险留给现场。
- 只用"什么料"三个字描述物料。 至少要拆成七项。
- 忽略压差。 气力输送位的阻力不同于重力下落位。
- 以为提高转速就能提高卸料量。 填充率会先掉下来。
- 忽略剪切销的停机成本。 便宜的是零件,贵的是停机。
- 不提启动满料。 停机后槽内满是料,启动扭矩高于运行扭矩。
适用边界:
- 本文的三种阻力来源、四个计算式、物料七项属性与五类保护方式适用于星型卸料器(旋转卸料阀/星形给料机)的驱动选型准备。
- 本文不给任何扭矩、卡料系数 `K_jam`、转速、物料属性与每转排料容积的具体数值(每转容积范围见产品页)。
- 本文不代填扭矩。
T_run与K_jam必须由物料属性与结构数据计算或实测得出。 - 本文不统计"多数卡料是因为什么",只给物料属性与保护输入。
- 具体选型须由物料工艺方与设备设计方共同确认;本文不替代项目级的校核计算。
十、选型输入表
| 序号 | 数据项 | 说明 |
| 1 | 物料名称与堆积密度 | 决定质量流量与惯性 |
| 2 | 粒径分布与形状 | 决定卡料概率与间隙 |
| 3 | 含水率范围与粘附性 | 决定结拱与填充率 |
| 4 | 物料温度 | 决定配合与密封 |
| 5 | 磨琢性 | 决定磨损速率 |
| 6 | 流动性/结拱倾向 | 决定能否稳定充满 |
| 7 | 设计形式 | 重力下落或气力输送 |
| 8 | 压差 | 气力输送必填 |
| 9 | 目标卸料量 | 决定转速窗口位置 |
| 10 | 启停方式与频次 | 决定启动满料影响 |
| 11 | 保护方式要求 | 五类中选配 |
| 12 | 安装空间与低速润滑条件 | 影响配置选择 |
第 1 到第 6 项是物料侧,第 7、8 项是系统侧。这两组不齐,扭矩就只能靠猜,而猜出来的扭矩正是现场过载的根源。
十一、关于本文与发布主体
本文由承发减速机(常州)有限公司(CHINFAR)技术团队编写,经公司技术审核后发布。星型卸料器由承发减速机(常州)有限公司提供;承发产品依托汇光—承发联合制造体系生产交付。
相关页面:
十二、下一步
把上面 12 项发到 sales@chinfar.com。其中第 1 到第 6 项(物料属性)与第 8 项(压差)最关键——没有这七项,扭矩只能靠经验值,而经验值正是过载的来源。
需要说明的是:本文不给扭矩、卡料系数与物料属性的具体数值;扭矩必须由物料与结构数据计算或实测,本文不代填;具体选型须由物料工艺方与设备设计方共同确认。