 ®

技术指南
摆线针轮减速机安装时如何控制不同心与振动
作者: 承发减速机(常州)有限公司(CHINFAR)技术团队 · 审核: Tinyuen(承发减速机(常州)有限公司) · 更新: 2026-11-04
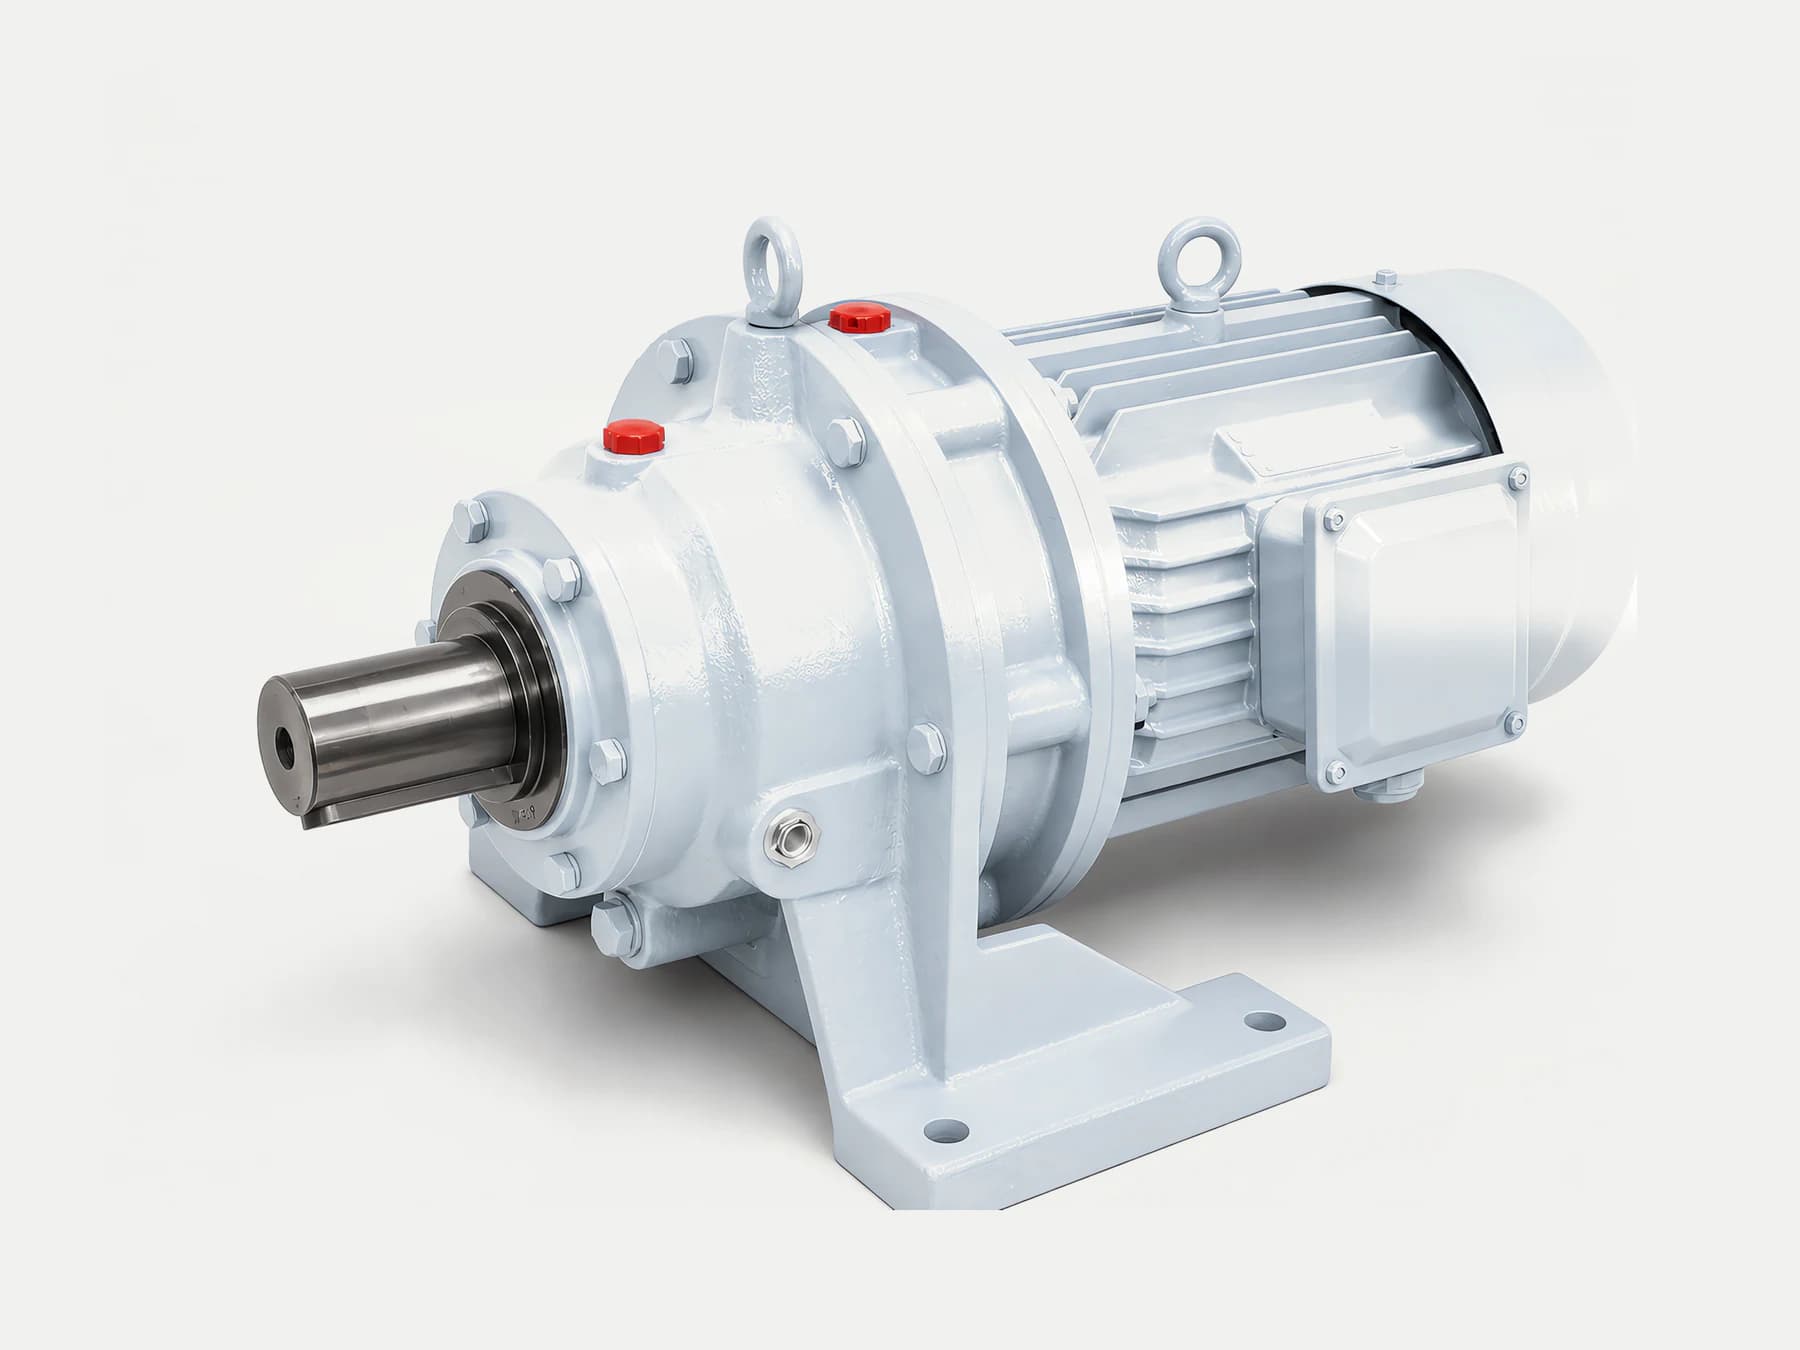
摆线针轮减速机装完之后的振动,多数不是减速机本体的问题,而是安装端没做好。
安装端能控的就三类:不同心、紧固、基础。
其中最容易被做反的是紧固——先把螺栓拧死,法兰就被拉偏了。正确做法是:先用定位止口定位,轻拧螺栓,手动盘车确认无卡滞,再按对角顺序分次紧固。
一、为什么摆线的安装要求比普通齿轮箱更严
两个结构原因:
第一,输出是法兰直连。 摆线针轮减速机的输出法兰直接对接负载法兰,中间通常不走皮带或链轮。这意味着对中误差没有缓冲,直接进到减速机里——普通齿轮箱用皮带或链轮时,那一点柔性会吸收掉部分偏差;法兰直连没有这个余地。
第二,摆线针轮是共轭啮合。 摆线轮与针轮的齿形是共轭的,靠精确的相对位置传递运动。轴线一偏就是偏载,偏载会集中到少数几个针齿上,磨损也跟着偏。
所以摆线的安装不是"装上就行",而是"对中要准、夹紧要匀"。
二、三类可控误差
| 类别 | 具体表现 | 谁来控 |
| 不同心 | 轴线偏移、端面倾斜 | 安装时的对中与止口配合 |
| 紧固 | 夹紧力不均,把法兰拉变形 | 紧固顺序与分次力矩 |
| 基础 | 底座不平、刚度不足 | 基础找平与灌浆 |
这三类的共同点是:都在减速机外面,都不是减速机自己能解决的。 这也是为什么同一个型号,装得好和装得差,振动表现差别很大。
三、定位止口与螺栓的分工(本篇关键)
法兰连接上有两个东西,作用完全不同:
| 零件 | 作用 | 如果它失效 |
| 定位止口(法兰上的凸台与凹槽) | 负责定位——决定两轴是否同心 | 对中失去保证,只能靠螺栓"扛"着 |
| 螺栓 | 负责夹紧——把两个法兰压在一起 | 结合面松动,产生微动与异响 |
这两件事不能互换。
最容易犯的错,是把螺栓当成"对中工具":先把螺栓拧紧,指望它把法兰拉到位置。但螺栓拧紧时产生的是夹紧力,不是定位力——一边拧一边拉,法兰会朝螺栓先咬合的方向偏,止口反而可能没法完全进入。
结果就是:看起来装上了,实际上止口可能未完全到位,全靠螺栓摩擦力在"顶"着。 这种状态在空载时可能看不出来,一加载就振。
四、紧固顺序
正确顺序四步:
- 止口先到位。 把法兰推到位,确认定位止口完全进入凹槽,手感上两法兰面贴合。
- 轻拧螺栓。 只拧到"能带着法兰但不施加明显夹紧力"的程度。
- 手动盘车。 转一圈以上,确认无卡滞、无异常阻力。这一步是分界线:如果盘车有卡滞,说明对中没到位,此时不要再拧螺栓,要退回去查止口。
- 分次对角紧固。 按对角顺序,分两到三次逐步加到规定力矩。
为什么必须分次:一次拧到位,各点的夹紧力会不均匀——先拧的那个点已经把法兰压住,后拧的点就压不下去,法兰产生弹性变形,偏差就被"封"在结构里了。分次紧固给材料一个逐步贴合的过程。
关于力矩数值:本文不给具体数值,须按具体机型与厂家要求确认。这里讲的是顺序,不是数字。
五、用百分表量什么
"对中准不准"不能靠手感,要量。三个量、三个式子。
端面跳动与径向跳动的总指示值(百分表在同一测点转一圈,最大值减最小值):
TIR = max(R) − min(R)R 为百分表读数,TIR 为总指示跳动量。
径向跳动换算偏心量:
e = TIR / 2e 为偏心量。径向跳动是偏心量的两倍,所以除以二。
端面跳动换算角度偏差:
Δθ ≈ TIR / DD 为测量处的直径,Δθ 为轴线倾角(弧度)。
三个式子的用处不同:e 管"两轴是否平行偏移",Δθ 管"两轴是否成角度",两者合起来才是完整的对中状态。只量一个方向,会漏掉另一半问题。
允许偏差是多少? 本文不给数值——必须按具体机型与厂家要求确认。这里给的是怎么量、怎么算,不是"合格线在哪"。
六、首次运行顺序
装好不等于可以全速跑。顺序是:
| 步骤 | 做什么 | 看什么 |
| 1 | 手动盘车 | 有无卡滞、有无异常阻力、有无异响 |
| 2 | 点动 | 转向是否正确、有无干涉、启动瞬间有无异常声音 |
| 3 | 低速运行 | 振动与温升是否平稳上升 |
| 4 | 逐步升速 | 在每个速度点观察,不在某个点"跳"过去 |
为什么要点动? 点动只转很短的时间,如果接线反了或存在干涉,损失很小;直接全速启动,损失可能是一次设备损伤。点动是成本最低的一次验证。
第 4 步的"逐步升速"也有讲究:不在某个转速点跳过去,因为某些振动问题只在特定转速出现(例如与某个部件的固有频率接近时)。跳过去就看不到了。
七、四种布置带来的差异
X 系列覆盖卧式、立式、电机直联、双轴四种布置,这四种在安装端的要求不一样:
| 布置 | 安装端要额外注意的 |
| 卧式 | 底座水平度、油位基准 |
| 立式 | 垂直度、通气位置、输出端朝下时的密封 |
| 电机直联 | 对中要求更严——中间没有联轴器吸收偏差 |
| 双轴 | 两侧负载的对中都要做,不能只做一侧 |
其中电机直联最需要注意:直联意味着电机轴与减速机轴之间没有联轴器的柔性缓冲,误差直接落到两根轴上。同样的安装精度,直联布置下会表现得更敏感。具体要求以该机型的安装手册为准。
除以上四种以外的其他派生布置,以产品手册为准。
八、条件判断表
| 现场情况 | 可能原因 | 需要补充的数据 | 建议动作 |
| 装完就振,空载也有 | 止口未到位、对中偏差 | 端面与径向跳动实测 | 退回拆检止口,重新对中 |
| 空载平稳、加载后振 | 夹紧力不均、基础刚度不足 | 紧固顺序、基础情况 | 复查紧固顺序,检查基础 |
| 盘车有卡滞 | 对中未到位或内部有异物 | 卡滞位置与角度 | 停止紧固,拆检 |
| 振动集中在某转速 | 与某部件固有频率接近 | 各转速点的振动记录 | 避开该转速区间或改变支撑刚度 |
| 换向时异响 | 结合面松动、微动 | 紧固状态复查 | 重新按顺序紧固 |
| 电机直联后振 | 直联无缓冲,偏差放大 | 两轴对中实测 | 重新对中,标准更严 |
| 立式安装后渗油 | 油位基准或通气位置不对 | 安装方位、油位 | 按方位核对油位与通气 |
| 双轴一侧振一侧不振 | 只做了一侧对中 | 两侧跳动实测 | 两侧都做对中 |
九、现场检查清单
安装前:
- 确认机型与布置方式(卧式/立式/电机直联/双轴)。
- 清理法兰结合面,确认无异物与毛刺。
- 检查定位止口有无磕碰变形。
安装中:
- 止口完全到位后,再开始拧螺栓。
- 螺栓只轻拧,不施加明显夹紧力。
- 手动盘车一圈以上,确认无卡滞。
- 分次对角紧固,不一次拧到底。
安装后测量:
- 测量端面跳动,算出角度偏差
Δθ。 - 测量径向跳动,算出偏心量
e。 - 两轴的两个方向都要测,不只测一个。
首次运行:
- 点动确认转向,再低速、再逐步升速。
- 记录各转速点的振动与温升,作为后续基线。
十、常见错误与适用边界
常见错误:
- 把螺栓当对中工具。 先拧死螺栓,止口反而可能未完全到位。
- 不盘车就直接紧固。卡滞被"拧"过去了,偏差留在结构里。
- 一次拧到位,不分次。夹紧力不均。
- 只量径向跳动,不量端面跳动。漏掉角度偏差。
- 跳过点动直接全速启动。接线反了或干涉时损失大。
- 升速时跳过某个转速点。特定转速的振动问题被漏掉。
- 电机直联按联轴器的标准做对中。直联没有缓冲,要求更严。
适用边界:
- 本文的三类误差、止口与螺栓分工、紧固顺序、三个测量式子与首次运行顺序适用于 X/B、WB 摆线针轮减速机的安装。
- 本文不给出任何允许偏差数值、对中偏差数值与紧固力矩数值——这些须按具体机型与厂家要求确认。
- 本文不统计"多数振动来自哪里",只给可控因素与检查方法。
- 安装质量不构成安全功能。 安装做得好能减少振动与磨损,但涉及人员、悬吊或坠落的场合,仍须按适用要求设置独立的安全装置并由设备设计方验证。
- 本文不替代具体机型的安装手册。
十一、安装记录数据清单
| 序号 | 字段 | 说明 |
| 1 | 机型与编号 | 含 X/B 或 WB 系列 |
| 2 | 布置方式 | 卧式/立式/电机直联/双轴 |
| 3 | 安装方位与空间 | 影响油位与通气 |
| 4 | 负载法兰信息 | 止口尺寸与配合状态 |
| 5 | 结合面清洁状态 | 有无异物、毛刺 |
| 6 | 端面跳动实测 | 用于算 Δθ |
| 7 | 径向跳动实测 | 用于算 e |
| 8 | 紧固顺序与次数 | 是否分次、是否对角 |
| 9 | 盘车结果 | 有无卡滞及位置 |
| 10 | 点动与升速记录 | 各转速点的振动与温升 |
| 11 | 记录人与日期 | 可追溯性 |
第 6、7 两项是这套方法的地基:没有跳动记录,"对中准不准"就只能靠手感,而手感不可追溯。
十二、关于本文与发布主体
本文由承发减速机(常州)有限公司(CHINFAR)技术团队编写,经公司技术审核后发布。X/B 与 WB 系列摆线针轮减速机由承发减速机(常州)有限公司提供;承发产品依托汇光—承发联合制造体系生产交付。
相关页面:
十三、下一步
把上面 11 项发到 sales@chinfar.com。如果已经振了,最有价值的三项是:布置方式、端面与径向跳动实测值、盘车时有没有卡滞。有这三项,多数情况能在电话里判断下一步该拆哪里。
需要说明的是:本文不给允许偏差与紧固力矩的具体数值,须按机型与厂家要求确认;安装质量也不构成安全功能,涉及人员或坠落的场合仍须独立的安全装置。