 ®
Nota de aplicación
Cómo seleccionar un reductor para alimentadores vibratorios y de placas en procesamiento de minerales
Autor: HUIGUANG × CHENGFA Transmission Technical Team · Actualizado: 2026-10-13
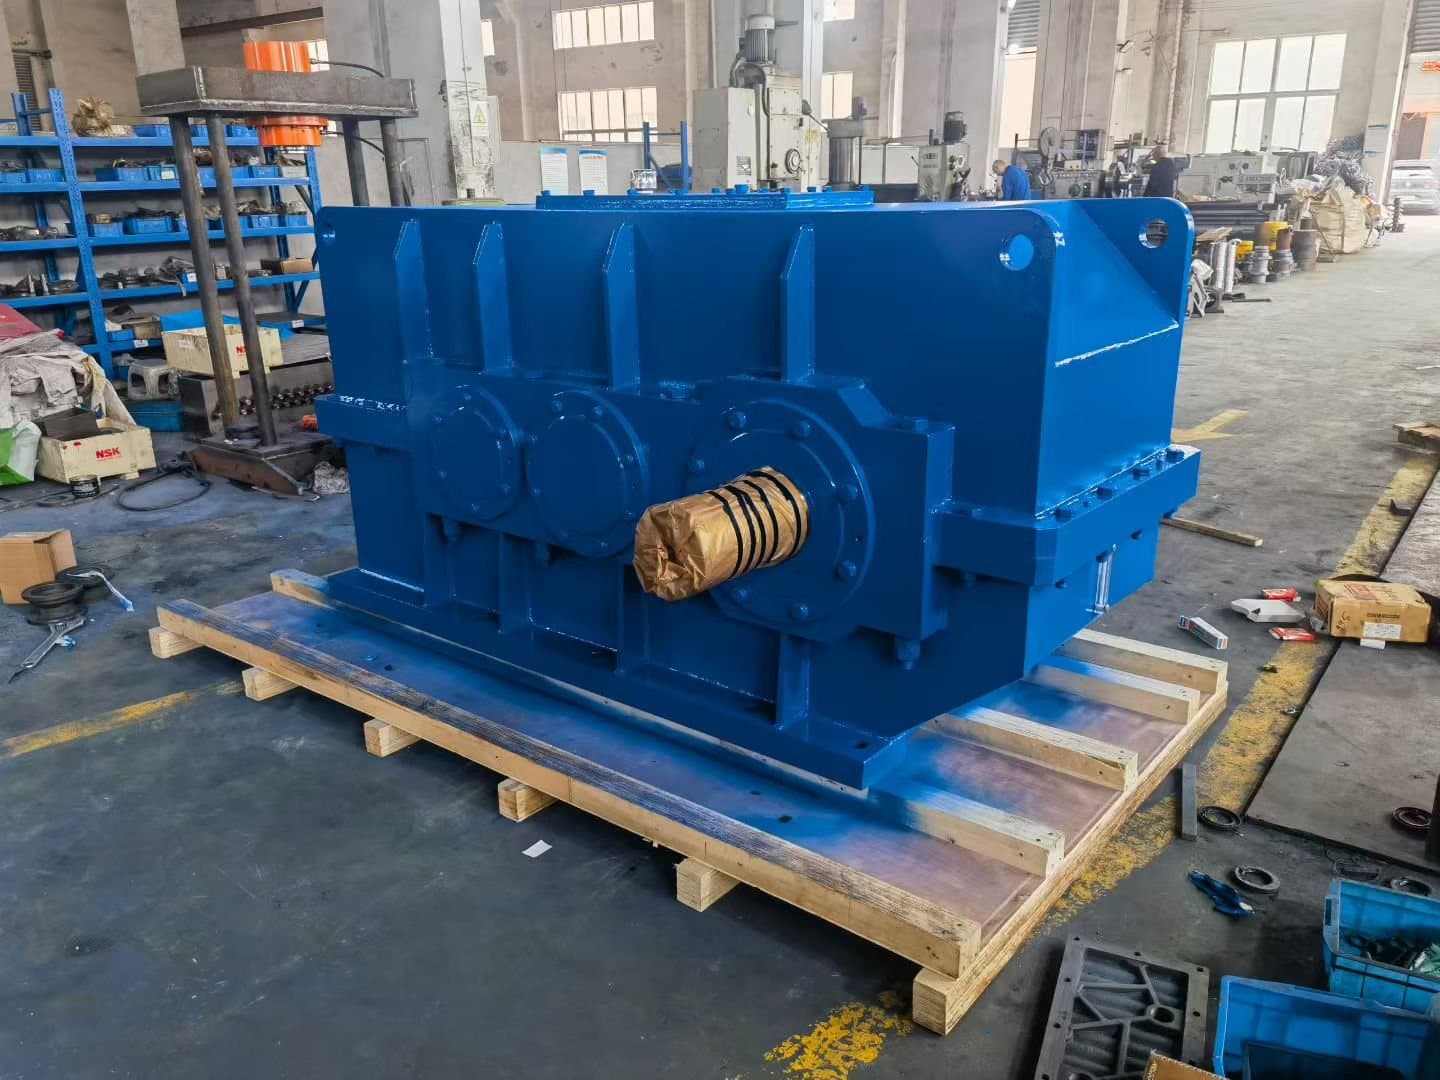
Perfil de carga del alimentador y par inducido por pesas excéntricas
Los alimentadores vibratorios y los alimentadores de placas no son cargas de par constante. Su potencia de accionamiento se define por la reacción dinámica de las pesas excéntricas, la masa móvil de la artesa o bandeja y el material a granel que se dosifica hacia el transportador o la trituradora aguas abajo. Para alimentadores volumétricos que manejan 50–2000 tph de piedra triturada, mineral, sínter, carbón o fertilizante, la caja reductora debe absorber un rizado de par sinusoidal en cada ciclo, un cambio brusco de carga cuando el alimentador arranca con la artesa llena y el impacto de metales no triturados o mineral que forma puentes. Las pesas excéntricas de 10–50 kg por eje, girando a 700–960 rpm, generan pares pico que pueden alcanzar de dos a tres veces la media de régimen. Un motor que gira a velocidad constante no puede acoplarse simplemente a esta carga; la caja reductora industrial es el filtro mecánico que convierte el par del motor en un movimiento controlado del alimentador. Para los fabricantes de equipos OEM que construyen cribas, trituradoras, skids de transporte y plantas completas de procesamiento de minerales o de manipulación de materiales a granel, seleccionar la caja reductora industrial correcta es, por tanto, una decisión de embalaje tanto como una decisión de dimensionamiento. Determina el comportamiento en el arranque, la compatibilidad con variador de frecuencia, la huella de montaje y la filosofía de repuestos con la que convivirá el usuario final durante los próximos diez años.
Tipos de alimentador y condiciones de operación
Tres arquitecturas de alimentador dominan la mesa de consultas OEM. La primera es el alimentador vibratorio de eje único con pesas excéntricas, usado para servicio ligero a medio de 50–500 tph, típicamente accionado por un motor de 1,5–11 kW a través de un reductor de reducción simple y un solo par de pesas excéntricas. La segunda es el alimentador vibratorio de doble eje, lineal o de contraflujo, usado a 200–2000 tph para trituradoras, cribas y descarga de tolvas, normalmente accionado por dos motores de 7,5–75 kW que deben estar sincronizados en fase para que las pesas excéntricas se sumen u opongan según el diseño. La tercera es el alimentador de placas, un transportador pesado de cadena y bandejas que dosifica mineral grueso desde el acopio de una trituradora primaria, con potencia de accionamiento de 11–75 kW y masas de cadena-bandeja de varias toneladas que deben acelerarse en cada arranque. Cada arquitectura impone un servicio distinto al reductor. El alimentador de eje único acepta un choque de arranque moderado, el alimentador de doble eje requiere motores sincronizados y cajas reductoras con bajo juego para que las fuerzas excéntricas permanezcan en fase, y el alimentador de placas demanda un par de arranque elevado y, a menudo, un acoplamiento hidráulico o un arrancador suave para amortiguar la cadena. En los tres casos, el entorno de operación es agresivo: polvo de caliza, sínter o carbón; agua de lavado o lluvia; y temperaturas ambiente desde −20 °C en sitios de invierno septentrional hasta +50 °C en servicio de acería o fundición. Consulte los límites prácticos de nuestra nota de aplicación "Cómo afecta el factor de servicio a la selección de la caja reductora" al dimensionar cualquiera de estos accionamientos.
Variador de frecuencia y servicio de arranque
La mayoría de los paquetes de alimentador OEM se envían ahora con un variador de frecuencia (VFD) de serie. El VFD permite al operador ajustar el caudal de alimentación para igualar el consumo de la trituradora aguas abajo o la eficiencia de la criba, realizar una rampa de arranque lenta para asentar las pesas excéntricas y sincronizar dos motores en un alimentador de doble eje sin engranajes mecánicos de fase. Un motor alimentado por VFD también reduce la corriente de rotor bloqueado, que en un alimentador de 75 kW produciría una caída de tensión suficiente para perturbar el resto de la planta. La penalización es térmica: un motor para inversor alimentado por un VFD moderno con frecuencia de conmutación superior a 4 kHz sufre un esfuerzo adicional en el bobinado y debe especificarse para clase térmica F (155 °C) con un calentamiento de clase B (130 °C), o equiparse con un rodamiento aislado y un anillo de puesta a tierra del eje para proteger los rodamientos de la caja reductora del daño por flameo causado por corrientes de eje inducidas por el VFD. Cuando la consulta especifica un VFD, la potencia de la caja reductora debe confirmarse para todo el rango de velocidad del motor, no solo 50 o 60 Hz. Por debajo de 20 Hz, los ventiladores de refrigeración del motor pierden eficacia y puede ser necesario un ventilador accionado por separado; la selección de la caja reductora debe marcarse para que la unidad helicoidal-cónica K, la caja reductora industrial HB o el motorreductor modular elegida no quede infradimensionada por un motor mal refrigerado en el mismo skid. Para alimentadores de placas con inercia de arranque muy alta, un acoplamiento hidráulico entre el motor y la caja reductora puede reemplazar o complementar la rampa del VFD; la consulta OEM debe dejar claro si el arranque suave es electrónico o hidrodinámico, porque esa elección cambia tanto el factor de servicio del reductor como la selección del acoplamiento.
Factor de servicio para servicio de alimentador
El servicio de alimentador rara vez encaja en una categoría limpia del catálogo, por lo que el factor de servicio (FS) es donde reside la mayor parte del juicio de ingeniería. Como regla práctica para la selección OEM en alimentadores vibratorios con pesas excéntricas y alimentadores de placas: especifique un factor de servicio mínimo de 2,0 para alimentadores volumétricos de servicio ligero que manejan finos y material uniforme; 2,0–2,5 para alimentadores de doble eje estándar y alimentadores de placas que alimentan a trituradoras de mandíbula o cono; y 2,5 o superior para alimentadores de placas de servicio pesado en trituración primaria con cargas de punta y metales no triturados. Use 2,5 como valor por defecto para cualquier aplicación de procesamiento de minerales 24 horas, a menos que el OEM pueda documentarlo de otro modo. El FS debe aplicarse a la potencia mecánica de la caja reductora, no a la placa del motor, y debe verificarse tanto frente a la capacidad térmica como al par pico. La verificación térmica importa más para alimentadores continuos al 100 % de carrera; la verificación de par pico importa más en el arranque y durante el puenteo del material. Reserve al menos un 20 % de par de salida por encima del pico calculado para alimentadores con pesas excéntricas, y al menos un 30 % para alimentadores de placas, porque ambos entregan con frecuencia cargas de choque que las curvas del catálogo no muestran. Las potencias de catálogo de las series K, S, F y HB asumen carga uniforme; el servicio de alimentador nunca es uniforme. Dimensione la caja reductora al FS calculado y vuelva a verificarlo con la guía de selección relacionada "Datos de entrada para la selección de caja reductora industrial" antes de emitir una cotización.
Disposición de accionamiento (simple, doble, contraflujo)
La disposición del accionamiento viene fijada por el fabricante del alimentador y rara vez es negociable, pero condiciona la selección de la caja reductora. Un alimentador excéntrico de eje único puede usar una caja reductora helicoidal o helicoidal-cónica de montaje por patas o brida con un motor estándar. Un alimentador de doble eje donde las pesas excéntricas deben sumar fuerzas a lo largo de la línea de la artesa (vibración lineal) u oponerse a ellas (contraflujo) necesita dos cajas reductoras cuyas relaciones coincidan dentro del 1 % para que los ejes excéntricos permanezcan sincronizados; el juego de la caja reductora, la holgura en el montaje del motor y el alargamiento de las correas en V (si se usan) sacan los ejes de fase. Para sincronización estricta, prefiera una unidad de ejes paralelos o helicoidal-cónica con engranajes de bajo juego, montaje con centros fijos y acoplamiento directo al eje excéntrico en lugar de transmisión por correa. Un alimentador de contraflujo de doble motor donde los dos ejes excéntricos giran en sentidos opuestos para crear un movimiento de transporte o cribado necesita cajas reductoras montadas a lados opuestos de la artesa; las posiciones de montaje estándar M1–M6 cubiertas en "Posiciones de montaje de caja reductora industrial M1 a M6" siguen disponibles, pero el respiradero, los tapones de nivel de aceite y las posiciones de drenaje de aceite deben ser simétricos para que ambas unidades compartan el mismo procedimiento de mantenimiento. Para alimentadores grandes de doble motor a 30–75 kW por lado, una caja reductora industrial HB con engranajes de ejes paralelos o helicoidal-cónicos y eje de salida hueco es la recomendación principal; una unidad helicoidal-cónica serie K es la alternativa compacta cuando el skid del alimentador tiene espacio limitado.
Posición de montaje y freno de retención
Las aplicaciones de alimentador rara vez necesitan un freno de retención, pero los alimentadores de placas sí. Un alimentador de placas detenido bajo una bandeja cargada rodará hacia atrás si el motor de accionamiento desacelera por inercia y la cadena queda retenida por el material superior; un freno de retención integrado en la caja reductora evita la rotación inversa que de otro modo requeriría un freno externo o un trinquete. Al especificar un freno de retención, elija una unidad tipo sprag sin contacto o de rodillos dimensionada para el par de salida completo con el mismo factor de servicio que la caja reductora, y confirme que el freno permita que la caja reductora sea retroaccionada por un motor de avance lento para mantenimiento sin daños. La posición de montaje es el segundo punto silencioso de selección. La mayoría de los OEMs de alimentadores especifican M3 (montaje por patas, eje horizontal) o M4 (montaje por brida, eje vertical hacia abajo) para un embalaje compacto en skid, pero en alimentadores de placas las posiciones M5 o M6 suelen dar una alineación más limpia del eje de cadena. Sea cual sea la posición elegida, el tapón respiradero debe estar en el punto más alto de aceite y el drenaje en el más bajo; el tapón de nivel de aceite debe permanecer accesible sin retirar los protectores; y el retén de aceite del eje de salida debe ser del tipo de doble labio o taconita para servicio con polvo. Para aplicaciones de arranque de alta inercia, la tornillería de montaje debe incluir un brazo de par o un pasador de dowel para absorber el par de reacción de la rampa del VFD.
Entornos corrosivos / húmedos / polvorientos
Los alimentadores vibratorios y de placas en plantas de procesamiento de minerales, terminales portuarias, plantas de fertilizantes y fábricas de cemento viven en entornos que destruyen las cajas reductoras ordinarias. La entrada de polvo por los retenes de entrada y salida es la principal causa de fallo prematuro en alimentadores con pesas excéntricas, donde la vibración de la artesa agita continuamente los finos en suspensión. Especifique retenes contra polvo en ambos extremos del eje de salida, un adaptador de motor sellado o tapa de entrada donde se monta el motor, y un tapón de drenaje magnético para capturar partículas de desgaste. En servicio de lavado o exterior, especifique un aceite sintético con buena demulsibilidad de agua, un respiradero de extensión que pueda entubarse hacia arriba y fuera de la zona de polvo, y un recubrimiento interno epoxídico o de poliuretano en la carcasa. Para servicio costero, de fertilizantes o químico, la carcasa de la caja reductora debe enviarse con una imprimación epoxídica de dos componentes más una capa superior de poliuretano apta para la exposición química, con tornillería de acero inoxidable o cincada y una placa de características de aluminio o acero inoxidable. Donde el alimentador esté expuesto a niebla salina o polvo ácido, se prefiere una opción de disco de contracción de acero inoxidable en el eje de salida hueco sobre una conexión con chaveta sencilla, porque elimina la chaveta como punto de corrosión y permite el desmontaje en campo sin extractor.
Notas de personalización y envolvente OEM
Para los fabricantes de equipos OEM que venden paquetes de alimentador a nivel global, la envolvente de la caja reductora es a menudo tan importante como su potencia. Un motorreductor modular con motor integrado y especificación para inversor, aceite de fábrica y patas de montaje pretaladradas permite al OEM ensamblar el alimentador en un único skid con un mínimo de trabajo de alineación. Para alimentadores de doble motor de mayor potencia, una caja reductora industrial HB con eje de salida hueco y opción de disco de contracción ofrece el paquete mecánico más limpio y la longitud total más corta; la unidad helicoidal-cónica serie K es la opción alternativa cuando una disposición en ángulo recto ahorra espacio en el skid. Personalizaciones que el OEM debería considerar solicitar en la etapa de consulta: motor clase térmica F con calentamiento clase B y rodamientos aislados, bobinado apto para VFD y anillo de puesta a tierra del eje, retenes de salida de doble labio, retenes tipo taconita donde el polvo es severo, aceite sintético llenado en fábrica, extensión del respiradero entubada hacia el exterior de cualquier envolvente, recubrimiento exterior epoxídico o de poliuretano en el color especificado por el cliente, etiquetas OEM y placas de número de serie en el idioma y formato del cliente, y embalaje de exportación adecuado para contenedor o flat-rack con desecante y bolsas de inhibidor volátil de corrosión (VCI). Para servicio en climas fríos, solicite retenes para baja temperatura y aceite sintético apto hasta −30 °C; para servicio de fundición o acería, solicite retenes para alta temperatura, aceite mineral apto hasta +90 °C y un sistema de pintura apto para temperatura superficial de +200 °C. Las diferencias entre los motorreductores de las series R, F, K y S se resumen en la nota relacionada "Diferencias entre los motorreductores de las series R, F, K y S"; para servicio de alimentador la regla práctica es: helicoidal-cónica serie K como opción compacta, caja reductora industrial HB como opción de servicio pesado, y serie S o helicoidal-tornillo sin fin solo como opción de huella pequeña en alimentadores volumétricos por debajo de 5 kW.
Lista de comprobación para consultas de alimentadores
Antes de enviar una consulta a HUIGUANG × CHENGFA, recopile los siguientes datos para que la caja reductora pueda seleccionarse frente al servicio real del alimentador y no frente a una curva de catálogo. (1) Tipo de alimentador — excéntrico de eje único, lineal de doble eje, contraflujo de doble eje o de placas. (2) Dimensiones de artesa o bandeja, masa móvil y masa a plena carga. (3) Pesa excéntrica por eje, peso total y velocidad del eje. (4) Capacidad requerida en tph y densidad aparente del material. (5) Potencia del motor, tensión, frecuencia y especificación del VFD incluyendo frecuencia de conmutación y perfil de rampa. (6) Factor de servicio requerido por el OEM, o confirmación de que el rango estándar 2,0–2,5 para alimentador es aceptable. (7) Posición de montaje (M1–M6), orientación del eje y si se requiere freno de retención o freno. (8) Conexión de salida — eje sólido con chaveta, eje hueco con disco de contracción, o brida. (9) Entorno — temperatura ambiente, polvo, agua, productos químicos, altitud y cualquier exposición a lavado o intemperie. (10) Certificación, etiquetado, recubrimiento superficial y requisitos de embalaje para el país de destino. (11) Filosofía de repuestos y servicio que el OEM desea mantener durante la vida del alimentador. Con esta información la selección pasa de un número genérico de catálogo a un accionamiento de alimentador definido y trazable.