 ®
Примечание по применению
Как выбрать редуктор для ленточных конвейеров в горнодобыче
Автор: HUIGUANG × CHENGFA Transmission Technical Team · Обновлено: 2026-10-09
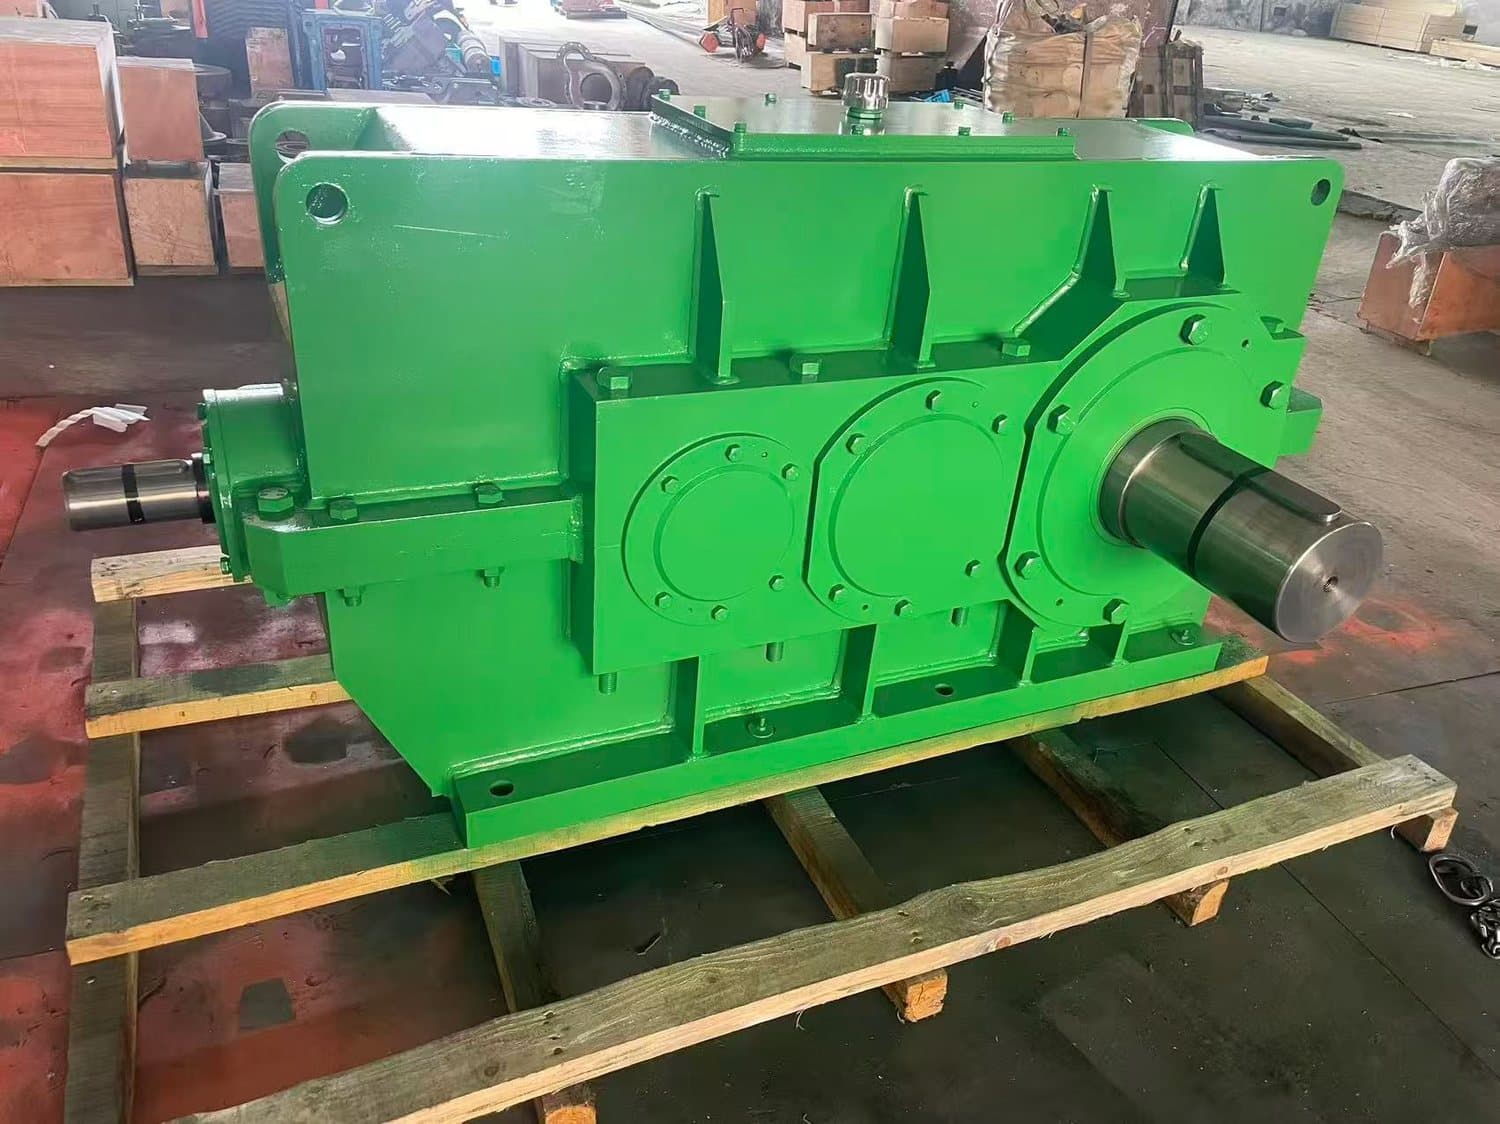
Ленточные конвейеры перемещают сыпучий материал на непрерывной ленте, опирающейся на роликоопоры, и являются самым распространённым оборудованием на любом горнодобывающем, обогатительном или сыпуче-перерабатывающем предприятии. Выбор приводного редуктора прост, когда геометрия конвейера уже задана, но на этапе OEM-запроса геометрия обычно уже зафиксирована, и редуктор становится тем «упаковочным» решением, которое связывает воедино двигатель, устройство мягкого пуска, тормоз, стопор обратного хода, компоновку и философию запасных частей. Для OEM-производителей оборудования, системных интеграторов и зарубежных инженеров по закупкам это техническое описание охватывает практический диапазон приводов ленточных конвейеров, подходящие семейства редукторов и инженерные решения, которые отражаются в опросном листе.
Одной только мощности двигателя недостаточно для принятия решения. Для ленточного конвейера специалисту по подбору редуктора необходимы: ширина ленты, скорость ленты, длина и высота подъёма конвейера, насыпная плотность материала, угол жёлоба, шаг роликоопор, рабочая температура окружающей среды, запылённость, режим работы в часах в сутки, количество пусков в час, предлагаемая схема привода (одиночный, сдвоенный или триппер) и компоновка приводной станции относительно головного барабана. Коэффициент эксплуатации затем применяется к расчётной мощности привода конвейера, чтобы учесть то, что расчёт ленты не охватывает: пусковое трение холодных лент, ошибку соосности, переменную нагрузку и нештатные часы работы. Редуктор подбирается механически после того, как этот диапазон закрыт.
В настоящем описании используется типовой OEM-диапазон: мощность двигателя от 4 до 315 кВт, скорость ленты от 6 до 30 м/с, длина конвейера от 30 м до 5 км, высота подъёма до 60 м — для угля, железной руды, бокситов, клинкера, известняка, медного концентрата, инертных материалов, удобрений и зерна. За пределами этого диапазона действует та же логика, но правильным решением вместо модульной линейки мотор-редукторов становятся промышленные редукторы H/B, планетарные или вальные (shaft-mounted) редукторы, что отражено в итоговом опросном чек-листе.
Типы ленточных конвейеров и условия эксплуатации
Пять архитектур ленточных конвейеров покрывают большинство OEM-запросов. Желобчатый ленточный конвейер, наиболее распространённый, перемещает сухой сыпучий материал на ленте, уложенной в жёлоб с углом 20–45°, мощность двигателя обычно от 4 до 250 кВт, скорость ленты от 1 до 6 м/с для горнодобывающего режима. Трубчатый ленточный конвейер формирует из ленты трубу с помощью специальных роликоопор для герметичной транспортировки мелкозернистых или пылящих материалов при производительности 200–2000 т/ч, обычно от 22 до 250 кВт и от 1 до 5 м/с. Передвижной или мобильный конвейер, распространённый на складах и в портах, представляет собой конвейер на колёсном или гусеничном ходу, который можно перемещать вдоль штабеля; приводы от 7,5 до 132 кВт и длины лент от 30 до 80 м. Канатно-ленточный конвейер использует канаты в качестве тягового элемента и резину или ПВХ в качестве несущей поверхности, с одним или двумя приводами по 75–600 кВт каждый, применяется для очень длинных магистральных или трансконтинентальных трасс. Триппер-конвейер — короткий поперечный конвейер с триппер-тележкой, разгружающей материал в нескольких точках вдоль главного конвейера, обычно от 11 до 90 кВт с частыми пусками и остановками.
Условия эксплуатации различаются в зависимости от материала. Уголь, известняк, инертные материалы и клинкер — абразивные и пылящие в точках перегрузки. Железная руда тяжёлая (насыпная плотность 1,6–2,4 т/м³) и создаёт высокое тяговое усилие на ленте. Медный концентрат — мелкозернистый и коррозионно-активный при наличии влаги. Удобрения и гранулированная мочевина могут разрушаться при повышенной влажности. В целом, температура окружающей среды варьируется от −30 °C в северных зимах до +50 °C в тропическом или литейном режиме, и большинство горнодобывающих установок эксплуатируются на открытом воздухе в условиях пыли, дождя или морского воздуха. Спецификация редуктора должна задаваться под реальные условия, а не под обобщённую «наружную» метку.
Режим работы разделяет классы оборудования. Класс I — лёгкая сыпучая перегрузка, менее 8 часов в сутки, менее 5 пусков в час; коэффициент эксплуатации обычно 1,0–1,25. Класс II — двухсменные заводы инертных материалов и цемента с числом пусков до 10 в час; коэффициент эксплуатации 1,25–1,5. Класс III — горнодобывающие операции на 16 и более часов в сутки с умеренными пиками нагрузки; коэффициент эксплуатации 1,5–1,75. Класс IV — тяжёлый горнодобывающий режим с регулярными пусками-остановками, работой триппера или наклонными конвейерами с углом более 15°; коэффициент эксплуатации 1,75–2,0. Класс V — непрерывная круглосуточная работа обогащения с пиками нагрузки до двукратной номинальной; коэффициент эксплуатации 2,0–2,5.
Схема привода и монтажная компоновка
Схема привода определяется компоновкой конвейера. Конвейер с одиночным приводом использует один комплект двигатель-редуктор, установленный на головном барабане, при этом редуктор либо монтируется на вал барабана через полый вал и стяжную втулку, либо устанавливается на опорной плите рядом с барабаном, либо фланцем на сварной стойке под барабаном. Одиночный привод покрывает большинство конвейеров мощностью до 250 кВт и шириной ленты до 1400 мм; выше этого привод с одним двигателем становится избыточно крупным, и узким местом становится не он. Конвейер со сдвоенным приводом использует два комплекта двигатель-редуктор в тандеме на головном барабане, подобранных так, чтобы каждый привод мог нести полную нагрузку конвейера самостоятельно; второй привод предназначен для резервирования и перегрузки. Каждый редуктор должен быть рассчитан на полную номинальную мощность плюс рассчитанный коэффициент эксплуатации, а передаточные числа двух редукторов должны совпадать с точностью до 0,5 %, чтобы избежать перекоса ленты и неравномерного распределения нагрузки. Сдвоенный привод применяется для конвейеров мощностью выше 250 кВт и является стандартной компоновкой для лент шириной от 1800 мм и более. Привод триппер-конвейера использует одиночный привод с частыми пусками в час и тормозом, точно останавливающим ленту под нагрузкой; редуктор поглощает энергию каждого пуска и остановки.
Монтажная компоновка определяет семейство редуктора и интерфейс выходного вала. Полый вал редуктора надевается непосредственно на вал барабана и фиксируется стяжной втулкой или реактивной тягой, устраняя операции центровки и установки муфты. Сплошной выходной вал передаёт крутящий момент через зубчатую или цепную муфту на вал барабана и предпочтителен на очень тяжёлых приводах, где муфта поглощает возможные удары между двигателем и валом барабана. Сквозные приводы, когда линия «двигатель — вал барабана» проходит через редуктор напрямую, иногда используются на триппер-тележках с ограниченной компоновкой. Независимо от выбранной компоновки, монтажные положения M1–M6 согласно отраслевой конвенции определяют ориентацию дыхательного клапана, контрольной пробки масла и сливной пробки; в соответствующем руководстве «Монтажные положения промышленного редуктора M1–M6» задокументировано расположение дыхательного клапана по позициям.
Коэффициент эксплуатации для конвейерного режима
Коэффициент эксплуатации (SF) для ленточных конвейеров выбирается по указанному выше эксплуатационному классу и затем уточняется по фактическому профилю нагрузки. Расчёт конвейера даёт базовую мощность привода исходя из ширины и скорости ленты, длины конвейера, высоты подъёма и плотности материала; SF — это множитель, который переводит базовую мощность в номинал редуктора. В качестве рабочего правила OEM-подбора для желобчатых, трубчатых, передвижных и канатно-ленточных конвейеров: SF 1,25 для конвейеров лёгкого режима для инертных материалов и фасованного цемента; SF 1,5 для стационарных угольных, железорудных и известняковых конвейеров; SF 1,75 для тяжёлых рудных и магистральных конвейеров с поездными и пусковыми нагрузками; SF 2,0–2,5 для наклонных конвейеров с углом более 15°, мобильных конвейеров с частыми перемещениями и триппер-конвейеров с частыми пусками-остановками. Полная методика и логика теплового и механического номиналов приведены в связанном руководстве «Как коэффициент эксплуатации влияет на выбор редуктора».
SF должен применяться к механическому номиналу редуктора, а не к номиналу двигателя, и проверяться как по тепловой мощности, так и по пиковому крутящему моменту. Для ленточных конвейеров тепловая проверка обычно проходит при корректно заданном диапазоне SF; пиковая проверка — это то, что выявляет сдвоенный привод или триппер-конвейер, где пусковое трение может на мгновение вывести редуктор за пределы номинального момента. OEM-запрос должен содержать расчётную мощность привода, применяемый SF, расчётный пиковый момент при пуске и режим работы с указанием часов в сутки и числа пусков в час. Подберите типоразмер редуктора под рассчитанный SF, затем повторно проверьте его по связанному руководству «Входные данные для подбора промышленного редуктора» перед выпуском коммерческого предложения.
Подбор редуктора для желобчатых ленточных конвейеров
Для желобчатых ленточных конвейеров мощностью 4–250 кВт и шириной ленты до 1400 мм модульная линейка мотор-редукторов (серии R, F, K, S) покрывает большинство OEM-запросов предприятий по производству цемента, инертных материалов, удобрений и зерна. Соосная геликоидальная серия R обеспечивает коаксиальную компоновку, подходящую для приводных станций, монтируемых на вал; параллельная серия F обеспечивает смещённую компоновку, подходящую для приводов на опорной плите рядом с головным барабаном; коническо-цилиндрическая серия K обеспечивает компоновку под прямым углом для приводов на стойке под барабаном; геликоидально-червячная серия S зарезервирована для маломощных конвейеров для удобрений и зерна мощностью примерно до 11 кВт. Логика подбора по режиму и компоновке обобщена в связанном руководстве «Различия мотор-редукторов серий R, F, K и S».
Выше 250 кВт модульная линейка дополняется или заменяется промышленными соосными редукторами H/B с передаточными числами от 8:1 до 100:1 в двух ступенях, обеспечивающими мощность двигателя до 630 кВт на один агрегат. Сдвоенный привод на головном барабане с двумя агрегатами H/B — стандартная компоновка для длинных и широких конвейеров. Канатно-ленточные конвейеры с одиночным приводом мощностью выше 500 кВт обычно переводятся на планетарные агрегаты серии P с полым выходным валом, обеспечивающие очень высокую плотность момента в компактном корпусе, с передаточными числами от 30:1 до 250:1. Подземные конвейеры в угольных шахтах дополнительно требуют взрывозащищённого исполнения (ATEX / IECEx) двигателя и расширенного температурного диапазона; серии H/B и P поставляются в исполнениях с допуском ATEX. Линейка H/B и планетарная линейка серии P описаны в связанных руководствах «Руководство по выбору промышленного редуктора» и «Обзор планетарного редуктора серии P».
Для OEM-производителя практическое правило подбора на этапе запроса: модульные серии R/F/K/S для конвейеров с одиночным приводом 4–250 кВт и шириной ленты до 1400 мм; промышленные редукторы H/B для конвейеров с одиночным приводом 250–630 кВт и сдвоенным приводом 400–800 кВт; планетарные редукторы серии P для очень длинных магистральных и канатно-ленточных конвейеров мощностью выше 500 кВт, где важна плотность момента. В проектах конвейеров для бетона длиной более 5 км или с подъёмом более 60 м добавляется вспомогательный редуктор на хвостовом барабане для натяжения каната; компоновка тогда включает сдвоенный привод на голове плюс хвостовой ассистент, каждый привод рассчитывается независимо под свой двигатель и SF.
Подбор редуктора для трубчатых и передвижных конвейеров
Трубчатые конвейеры сворачивают ленту в трубу с помощью шести или восьми специальных роликоопор и работают на пониженной скорости из-за повышенного сопротивления качению. Они перемещают мелкозернистые, пылящие или экологически чувствительные материалы (сырьевая мука цемента, зола-унос, медный концентрат, мочевина, зола-унос, пищевые порошки) при производительности 200–2000 т/ч. Мощность привода обычно в 1,5–2,2 раза выше, чем у эквивалентного желобчатого конвейера, с одиночным или сдвоенным приводом 22–250 кВт на двигатель. Логика подбора редуктора такая же, как у желобчатого, но диапазон SF смещается на одну ступень вверх из-за более высоких пиковых нагрузок при пуске и во время деформации трубы. Модульная серия K — стандарт для трубчатых конвейеров мощностью 22–110 кВт; промышленные редукторы H/B дополняют диапазон 132–250 кВт на привод. OEM-запрос должен указывать компоновку трубчатого конвейера, так как компоновка приводной станции ограничена комплектами формующих и разводящих роликоопор.
Передвижные или мобильные конвейеры на складах и в портах представляют собой агрегаты на колёсном или гусеничном ходу, которые можно перемещать вдоль штабеля или баржевой линии. Ширина ленты 800–1400 мм, длина 30–80 м, мощность привода 7,5–132 кВт. Редуктор воспринимает полный рабочий диапазон конвейера плюс режим мобильной установки: частые перемещения, эксплуатация на открытом воздухе и повышенная запылённость. Стандартный подбор — модульная серия R или K с установкой на опорной плите и полым выходным валом. Редуктор должен иметь защиту не ниже IP55, с герметичными дыхательными клапанами, пылезащитными манжетами и покрытием морского класса, так как мобильная установка работает на открытом воздухе на складе или в порту. SF устанавливается 1,5–1,75, так как конвейер перемещается ежедневно.
Согласование двигателя, мягкий пуск и электрические аспекты
На ленточном конвейере двигатель и редуктор настраиваются совместно. Стандартный трёхфазный асинхронный двигатель на 4–6 полюсов обеспечивает номинальную скорость конвейера; двухполюсный двигатель при 50/60 Гц обеспечивает повышенные скорости ленты, характерные для магистральных конвейеров. Двигатель с частотно-регулируемым приводом (ЧРП) регулирует скорость ленты под условия подачи и снижает пусковой ток, но номинал редуктора должен подтверждаться по всему диапазону скоростей двигателя, а не только по 50 или 60 Гц. Ниже 20 Гц вентиляторы двигателя теряют эффективность и требуется двигатель инверторного исполнения с независимым приводом вентилятора; редуктор при этом не снижается в номинале, но необходимо подтвердить тепловой класс двигателя. Когда в запросе указан ЧРП, редуктор, как правило, рассчитывается на полный номинальный момент во всём диапазоне скоростей, а профиль разгона ЧРП и частота коммутации указываются в OEM-заказе.
Мягкий пуск — это отдельное решение, отличное от выбора двигателя. Гидромуфты проскальзывают во время пуска и снижают пусковой момент редуктора до контролируемой доли момента двигателя; редуктор может быть подобран под рабочий момент вместо пускового пика, но сама муфта становится позицией запасных частей и должна быть рассчитана на энергию, рассеиваемую за каждый пуск. Электронные устройства мягкого пуска с тиристорными или IGBT-рампами — распространённая альтернатива; они снижают пусковой ток двигателя без проскальзывания гидромуфты, но передают полный пусковой момент на редуктор, поэтому SF должен по-прежнему покрывать пусковой пик. Асинхронные двигатели с фазным ротором и контактными кольцами — более старая альтернатива, всё ещё используемая на тяжёлых конвейерах; они снижают пусковой удар на редуктор за счёт снижения момента двигателя при малом скольжении. Выбор между гидромуфтой и электронным мягким пуском меняет диапазон SF редуктора; OEM-запрос должен это явно указывать, чтобы SF был задан корректно.
Тормоз и стопор обратного хода специфичны для ленточного конвейера. Нагруженный конвейер будет скатываться назад под нагрузкой при снятии питания с двигателя, особенно на наклонных конвейерах; бесконтактный стопор обратного хода типа «sprag» или роликового типа в редукторе предотвращает обратное вращение и служит резервным защитным устройством. Дисковый тормоз на стороне двигателя редуктора обеспечивает управляемую остановку и удерживает ленту во время стоянки. Для конвейеров с подъёмом до 45° одного стопора обычно достаточно. Для более крутых конвейеров или критичных по безопасности применений стопор комбинируется с гидравлическим fail-safe тормозом на фланце тормоза со стороны двигателя или промежуточного вала. В связанном руководстве «Монтажные положения промышленного редуктора M1–M6» описаны варианты интерфейса стопора и тормоза.
Стопоры обратного хода, гидромуфты и варианты монтажа на вал
Стопор обратного хода — недооценённый компонент привода ленточного конвейера. На горизонтальном конвейере он не является строго обязательным, но на наклонном конвейере с углом 5–45° он необходим — гружёная лента, скатываясь назад, может за секунды вывести привод из строя. Предпочтительной компоновкой является встроенный в редуктор стопор обратного хода sprag-типа, выбранный на полный выходной момент с тем же SF, что и редуктор, и подтверждённый на возможность обратного проворачивания от inching-двигателя для обслуживания без повреждений. Храповые стопоры обратного хода применяются только для маломощных конвейеров.
Гидромуфты располагаются между двигателем и редуктором и выполняют три функции: они снижают пусковой момент редуктора примерно до 1,5–2,0 от рабочего момента (по сравнению с тремя–четырьмя при прямом пуске), они работают как механический предохранитель при заклинивании ленты (муфта проскальзывает при калиброванном моменте, а двигатель продолжает работать защищённо), и обеспечивают мягкий пуск, независимый от электрической рампы двигателя. Недостатком является потеря на скольжение 5–15 % при рабочей скорости, что увеличивает потребляемую мощность двигателя при выбранной скорости ленты и добавляет требование к рассеиванию тепла в установившемся режиме на муфте. OEM-запрос должен указывать, входит ли гидромуфта в объём поставки; SF редуктора в этом случае отражает фактический пусковой момент после муфты.
Монтаж на вал с полым валом — самое чистое механическое решение для ленточных конвейеров, потому что редуктор надевается на вал барабана и фиксируется стяжной втулкой, исключая этапы центровки и установки муфты. Они особенно подходят для монтируемых на опорной плите агрегатов серии K или промышленных редукторов H/B на желобчатых ленточных конвейерах мощностью примерно выше 75 кВт. Стяжная втулка подбирается по диаметру и материалу вала барабана; монтаж на вал со шпоночным соединением допустим для конвейеров лёгкого режима мощностью до 30 кВт, но нежелателен для тяжёлых приводов, где шпонка и шпоночный паз становятся зоной усталостного разрушения. Полый вал со стяжной втулкой и альтернатива со сплошным валом и муфтой подробно описаны в связанном руководстве «Редуктор со сплошным валом vs редуктор с полым валом».
OEM-исполнение и примечания по кастомизации
OEM-заказчики, строящие ленточные конвейеры, обычно нуждаются в чём-то большем, чем каталожный редуктор. Типовые кастомизации: нестандартный входной фланец под конкретную раму двигателя IEC или NEMA; нестандартный диаметр выходного вала или посадка стяжной втулки под конкретный вал барабана; встроенный стопор обратного хода типа sprag или роликового типа; встроенный гидравлический дисковый тормоз или фланец крепления внешнего тормоза; специальное монтажное положение вне стандартного набора M1–M6; нестандартное передаточное число (низкое или высокое); специфические OEM-цвет окраски, этикетка и табличка с серийным номером; комплект документации, включающий протокол испытаний, монтажный чертёж, карту смазки и перечень запасных частей. OEM-этикетка, упаковка и документация входят в стандартный объём поставки; влияние на сроки поставки для наиболее распространённых кастомизаций невелико и не влияет на серийное производство.
Защита поверхности для горнодобывающих конвейеров — стандартная часть коммерческого предложения. Система покрытия начинается с цинконаполненного грунта 60–80 мкм, промежуточного эпоксидного слоя 100–150 мкм и полиуретанового финишного слоя 40–60 мкм; общая толщина сухой плёнки 200–280 мкм. Для тропического или морского режима полиуретановый финишный слой заменяется полисилоксановым или фторполимерным финишным слоем 40–60 мкм, стандартный цвет — светло-серый или белый для снижения солнечного нагрева. Система покрытия задаётся по ISO 12944, категория коррозионной агрессивности C4 для прибрежной промышленной зоны и C5-M для морской офшорной зоны. Дыхательный клапан заменяется на осушительный тип для наружной эксплуатации, контрольные и сливные пробки заменяются на магнитные с герметизирующими шайбами, инспекционная крышка уплотняется непрерывной прокладкой. Экспортная упаковка — фумигированный деревянный ящик с VCI-плёнкой и пакетами осушителя для морской перевозки.
Экспортная документация для OEM-заказчиков обычно включает декларации CE / ISO 9001 / EAC в зависимости от страны назначения, протоколы испытаний (холостой ход, шум, вибрация, герметичность по маслу, толщина лакокрасочного покрытия), сертификаты материалов на зубчатые колёса и валы, отчёты о размерном контроле, монтажные чертежи, карты смазки и перечни запасных частей. Для конвейеров с классификацией ATEX на углеподготовительных фабриках или подземной эксплуатации редуктор и двигатель поставляются с документально оформленным досье соответствия, включающим маркировку таблички, диапазон рабочих температур и группу пыли или газа. OEM-запрос должен указывать страну назначения, чтобы поставщик мог обеспечить соответствие документации и сертификации.
Опросный чек-лист для ленточных конвейеров
Для чистого коммерческого предложения направьте следующие пункты на sales@chinfar.com, чтобы подбор редуктора можно было закрыть за один раунд. (1) Тип конвейера — желобчатый, трубчатый, передвижной, мобильный, канатно-ленточный или триппер. (2) Ширина и скорость ленты, длина и высота подъёма конвейера. (3) Транспортируемый материал и насыпная плотность в т/м³. (4) Расчётная мощность привода в кВт и применяемый коэффициент эксплуатации. (5) Мощность двигателя, скорость двигателя, рама двигателя (IEC или NEMA), напряжение / частота питания. (6) Схема привода — одиночный, сдвоенный или триппер; хвостовой ассистент, если применимо. (7) Угол наклона, угол жёлоба, шаг роликоопор, конфигурация точек перегрузки. (8) Часы работы в сутки, число пусков в час, температура окружающей среды, уровень запылённости. (9) Интерфейс со стороны выхода — полый вал со стяжной втулкой, полый вал со шпоночным соединением, сплошной вал с муфтой. (10) Тип мягкого пуска — прямой, гидромуфта, электронный мягкий пуск, ЧРП или двигатель с фазным ротором и контактными кольцами. (11) Требования к тормозу и стопору обратного хода — отсутствие, встроенный sprag, гидравлический дисковый тормоз или комбинированный. (12) Защита поверхности, OEM-цвет и этикетка, зона ATEX / IECEx при наличии, страна назначения для сертификации.
Направьте компоновку приводной станции и головного барабана, если она доступна; один эскиз с высотой оси двигателя, монтажным положением редуктора, компоновкой выходного вала и интерфейсом тормоза / стопора экономит как минимум один раунд подбора редуктора. Для проектов замены предоставьте оригинальный чертёж или монтажные размеры, существующие двигатель и муфту, а также фактические условия эксплуатации.