 ®

Техническое руководство
Как контролировать несоосность и вибрацию при монтаже циклоидального редуктора
Автор: Техническая команда CHINFAR · Рецензент: Tinyuen (CHINFAR) · Обновлено: 2026-11-04
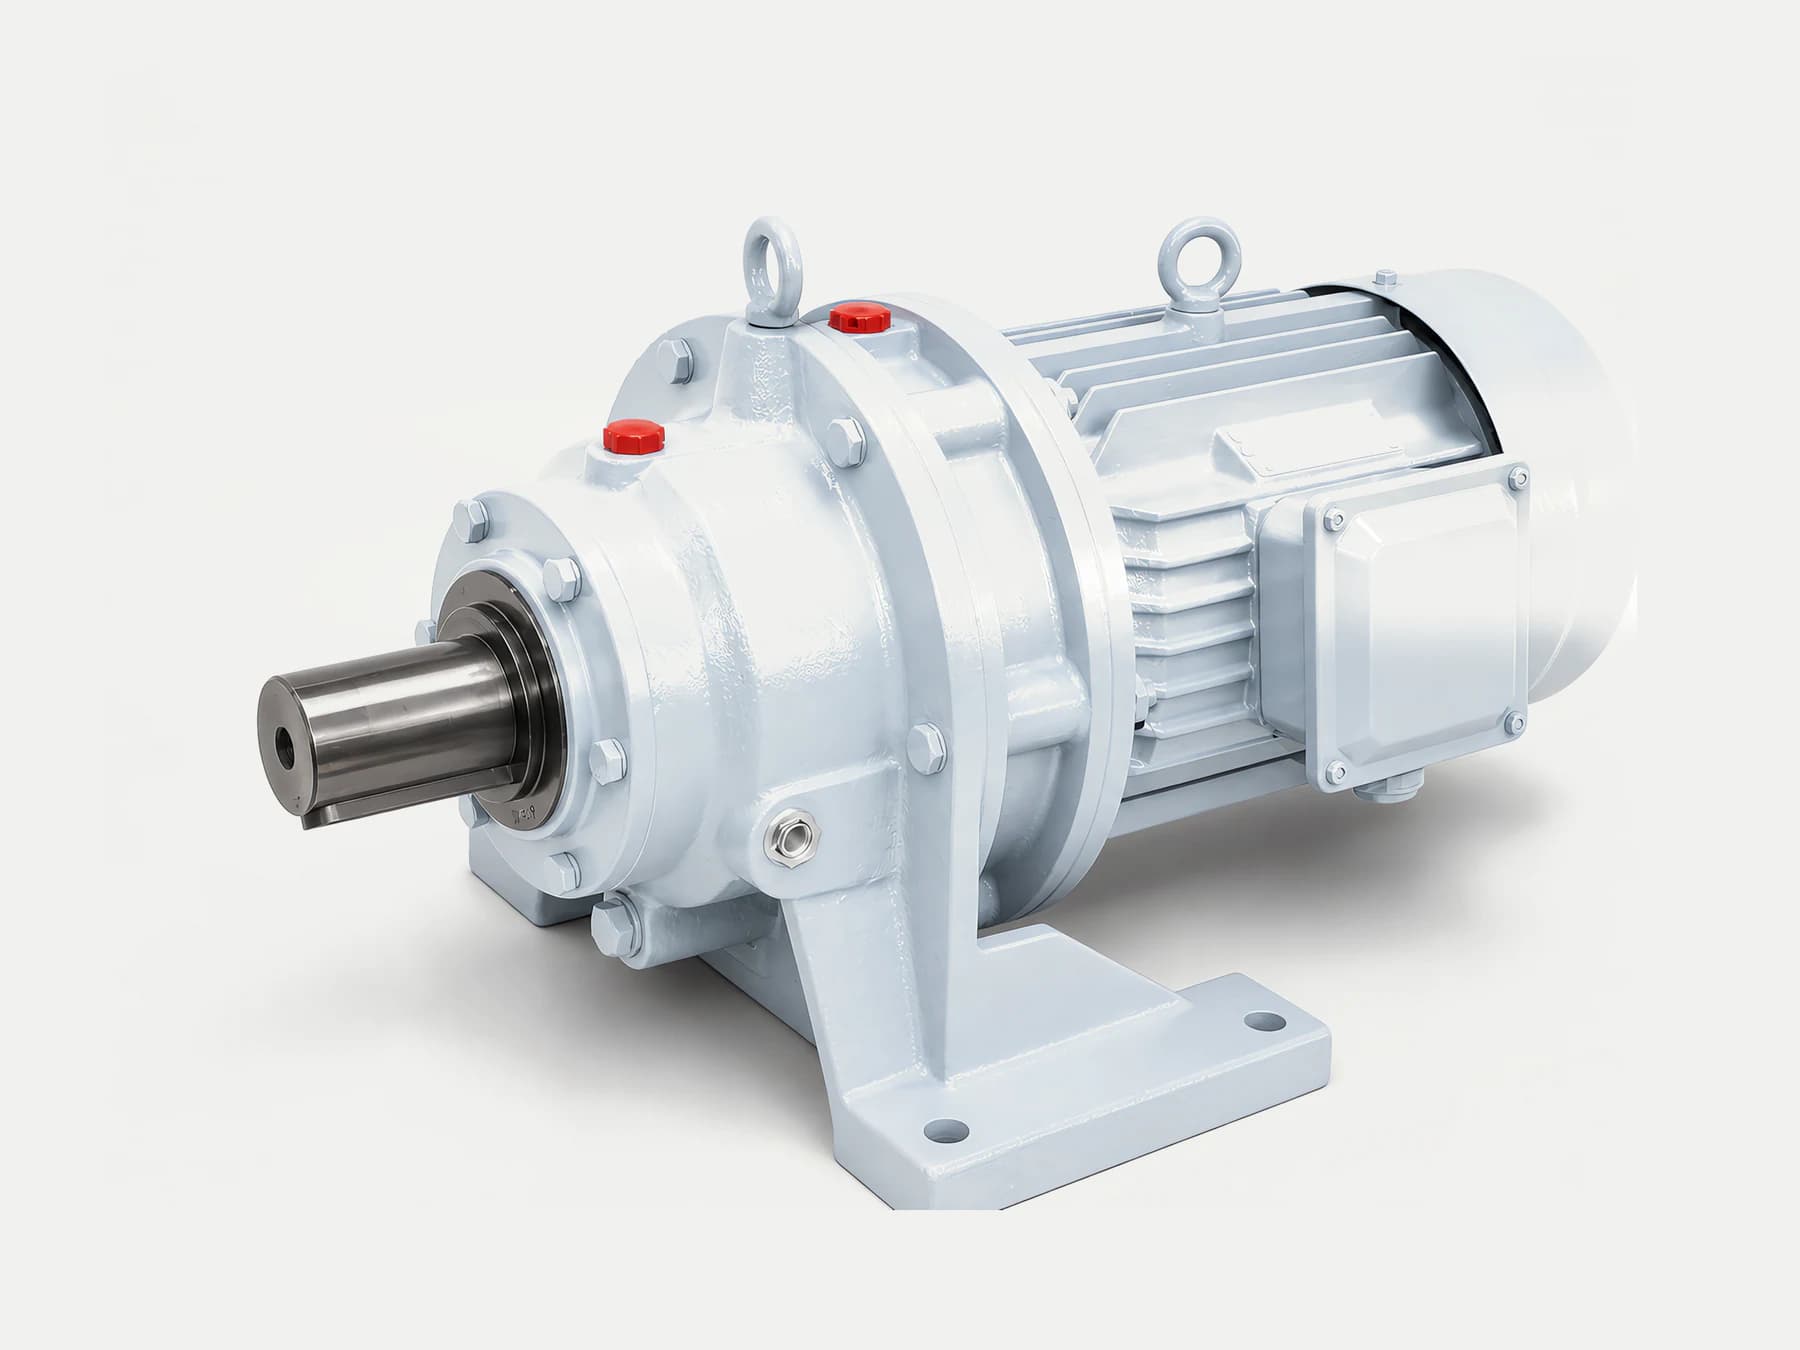
Большая часть вибрации после монтажа циклоидального редуктора приходит со стороны монтажа, а не от самого редуктора.
Со стороны монтажа управляемых категорий ровно три: несоосность, затяжка, основание.
Легче всего сделать наоборот именно затяжку: сначала затянуть болты — и фланец перекашивается. Правильный порядок: посадить фланец по центрирующему буртику, слегка наживить болты, провернуть вал вручную и убедиться, что нет заедания, затем затягивать крест-накрест в несколько приёмов.
1. Почему циклоидальному редуктору нужен более точный монтаж, чем обычному редуктору
Причин две, и обе конструктивные.
Первая — выход прямой, через фланец. Выходной фланец циклоидального редуктора стыкуется напрямую с фланцем нагрузки; ремённая или цепная передача посередине обычно не ставится. Значит, погрешность центровки ничем не гасится и уходит прямо в редуктор — у обычного редуктора с ремнём или цепью часть отклонения выбирает эта податливость, здесь такой возможности нет.
Вторая — цевочное зацепление сопряжённое. Профили циклоидного диска и цевочных роликов сопряжены и передают движение только при точном взаимном положении. Смещение оси сразу даёт неравномерную нагрузку — она сосредотачивается на нескольких цевочных роликах, и износ идёт туда же.
Поэтому монтаж циклоидального редуктора — это не «поставили и затянули», а «центровка точная, затяжка равномерная».
2. Три управляемые категории ошибок
| Категория | Как проявляется | Кто управляет |
| Несоосность | смещение осей, перекос торца | центровка при монтаже и посадка по буртику |
| Затяжка | неравномерное усилие зажима, деформация фланца | порядок затяжки и затяжка в несколько приёмов |
| Основание | неплоскостность рамы, недостаточная жёсткость | выставление и подливка основания |
Общее у всех трёх: они находятся снаружи редуктора, и сам редуктор их не устраняет. Поэтому один и тот же типоразмер при хорошем и при плохом монтаже ведёт себя по-разному.
3. Центрирующий буртик позиционирует, болты только зажимают
Во фланцевом соединении работают две разные функции.
| Деталь | Функция | Если она не работает |
| Центрирующий буртик (выступ и проточка на фланце) | позиционирование — определяет, соосны ли валы | соосность больше ничем не обеспечена, остаётся надеяться на болты |
| Болты | зажим — прижимают фланцы друг к другу | соединение ослабляет, появляется фреттинг и посторонний шум |
Эти две вещи не взаимозаменяемы.
Самая частая ошибка — использовать болты как инструмент центровки: затягивать их первыми в расчёте на то, что они «подтянут» фланец на место. Но болт создаёт усилие зажима, а не позиционирующее усилие — пока его тянут, фланец уходит в сторону того болта, который схватился первым, и буртик может не сесть до конца.
Результат: снаружи всё выглядит собранным, хотя на самом деле буртик мог не сесть до конца, и фланец держится только трением болтов. Без нагрузки это никак не проявляется — вибрация появляется под нагрузкой.
4. Затяжка в четыре шага
- Буртик сел. Подать фланец до упора, убедиться, что центрирующий буртик полностью вошёл в проточку, а торцы фланцев прилегают друг к другу.
- Слегка наживить болты. Только до состояния «болт держит фланец, но заметного усилия зажима ещё нет».
- Провернуть вал вручную. Сделать не менее одного оборота и убедиться, что нет заедания и постороннего сопротивления. Это граница: если при прокрутке заедает — прекратить затяжку и вернуться к проверке буртика. Дотягивать в таком состоянии нельзя.
- Затяжка крест-накрест в несколько приёмов. Идти по диагонали, наращивать усилие постепенно, а не одним проходом.
Почему в несколько приёмов: при затяжке за один проход точки зажимаются неравномерно — первый болт уже прижал фланец, следующие не могут его дожать, фланец получает упругую деформацию, и отклонение запирается внутри конструкции. Затяжка в несколько приёмов даёт материалу постепенно сесть по всей поверхности.
О значениях момента затяжки: в этой статье их нет, момент уточняют по конкретной модели и требованиям изготовителя. Здесь описан порядок, а не цифры.
5. Что измерять индикатором
«Точно ли выставлено» на ощупь не проверяется — это измеряют. Три величины, три формулы.
Полное показание индикатора для торцового и радиального биения (индикатор на одном измерительном поясе, оборот, максимум минус минимум):
TIR = max(R) − min(R)R — показание индикатора, TIR — полное показание индикатора.
Радиальное биение в эксцентриситет:
e = TIR / 2e — эксцентриситет: радиальное биение вдвое больше эксцентриситета, поэтому делим на два.
Торцовое биение в угловое смещение:
Δθ ≈ TIR / DD — диаметр в месте измерения, Δθ — угол перекоса оси (рад).
Формулы отвечают на разные вопросы: e описывает параллельный сдвиг осей, Δθ — угловой перекос. Полную картину они дают только вместе. Если измерить лишь одно направление, половина проблемы упускается.
А какое отклонение считается допустимым? В статье таких значений нет — их уточняют по конкретной модели и требованиям изготовителя. Здесь сказано, как измерять и как считать, а не где проходит граница годного.
6. Порядок первого пуска
Собранный редуктор ещё не готов к работе на полной частоте. Порядок такой:
| Шаг | Что делать | На что смотреть |
| 1 | Прокрутка вручную | заедание, постороннее сопротивление, шум |
| 2 | Толчковый пуск | направление вращения, наличие интерференции, звук в момент пуска |
| 3 | Работа на малой частоте | плавность роста вибрации и температуры |
| 4 | Постепенное повышение частоты | наблюдение на каждой ступени, без перескока через точку |
Зачем толчковый пуск? Он длится очень коротко: если фазировка перепутана или что-то задевает, потери малы. Прямой пуск на полную частоту может стоить повреждённого оборудования. Толчковый пуск — самая дешёвая проверка из всех.
У четвёртого шага тоже есть правило: не перескакивать через точку частоты вращения. Некоторые вибрационные проблемы проявляются только на определённой частоте (например, вблизи собственной частоты какого-либо узла) — перескочили, значит не увидели.
7. Чем различаются четыре варианта компоновки
Серия X выпускается в компоновках горизонтальной, вертикальной, с прямым приводом от двигателя и двухвальной; на стороне монтажа требования у них разные:
| Компоновка | На что обратить внимание дополнительно |
| Горизонтальная | горизонтальность рамы, базовая отметка уровня масла |
| Вертикальная | вертикальность, положение сапуна, уплотнение при выходе вниз |
| Прямой привод от двигателя | центровка жёстче — муфты, которая гасила бы отклонение, нет |
| Двухвальная | центровать обе стороны нагрузки, а не только одну |
Сильнее всего выделяется прямой привод от двигателя: между валом двигателя и валом редуктора нет муфты с её податливостью, поэтому отклонение ложится прямо на два вала. При той же точности монтажа прямой привод ведёт себя чувствительнее. Конкретное требование задаёт инструкция по монтажу данной модели.
Остальные производные компоновки сверх этих четырёх определяются руководством по изделию.
8. Таблица: что означает наблюдаемое
| Что на площадке | Возможная причина | Какие данные нужны | Что делать |
| Вибрация сразу после монтажа, есть и без нагрузки | буртик не сел, отклонение центровки | фактические торцовое и радиальное биения | разобрать стык, проверить буртик, центровать заново |
| Без нагрузки ровно, под нагрузкой вибрирует | неравномерный зажим, недостаточная жёсткость основания | порядок затяжки, состояние основания | перепроверить порядок затяжки, осмотреть основание |
| При прокрутке вручную заедает | центровка не выполнена либо внутри посторонний предмет | место и угол заедания | остановить затяжку, разобрать и проверить |
| Вибрация сосредоточена на одной частоте | близость к собственной частоте какого-либо узла | записи вибрации по точкам частоты | обойти этот диапазон либо изменить жёсткость опор |
| Шум при реверсе | ослабление стыка, фреттинг | повторная проверка состояния затяжки | затянуть заново в правильном порядке |
| Вибрация после подключения напрямую к двигателю | прямой привод без буфера, отклонение усиливается | фактическая центровка двух валов | центровать заново, требования жёстче |
| После вертикального монтажа подтекает масло | неверная базовая отметка уровня масла или положение сапуна | компоновка, уровень масла | сверить уровень масла и сапун с компоновкой |
| Двухвальная: одна сторона вибрирует, другая нет | центровка сделана только с одной стороны | биение с обеих сторон | центровать обе стороны |
9. Чек-лист на площадке
Перед монтажом:
- Подтвердить типоразмер и компоновку (горизонтальная, вертикальная, прямой привод, двухвальная).
- Очистить стык фланцев, убедиться в отсутствии посторонних частиц и заусенцев.
- Осмотреть центрирующий буртик на забоины и деформацию.
Во время монтажа:
- Начинать затяжку болтов только после полной посадки буртика.
- Болты только наживить, без заметного усилия зажима.
- Провернуть вал вручную не менее одного оборота, убедиться в отсутствии заедания.
- Затягивать крест-накрест в несколько приёмов, а не за один проход до упора.
Измерения после монтажа:
- Измерить торцовое биение и вычислить угловое смещение
Δθ. - Измерить радиальное биение и вычислить эксцентриситет
e. - Измерять оба направления у обоих валов, а не только одно.
Первый пуск:
- Толчковым пуском подтвердить направление вращения, затем малая частота и постепенное повышение.
- Записать вибрацию и температуру по точкам частоты — это базовая линия на будущее.
10. Частые ошибки и границы применимости
Частые ошибки:
- Использовать болты как инструмент центровки. Затянули первыми — буртик мог не сесть до конца.
- Затягивать без прокрутки вручную. Заедание «протянули» затяжкой, отклонение осталось в конструкции.
- Затягивать за один проход, без приёмов. Усилие зажима выходит неравномерным.
- Измерять только радиальное биение, без торцового. Угловое смещение упущено.
- Пропустить толчковый пуск и сразу выйти на полную частоту. При перепутанной фазировке или интерференции потери велики.
- Перескакивать через точку частоты при разгоне. Проблема, привязанная к этой частоте, остаётся незамеченной.
- Выполнять центровку прямого привода по нормам для муфты. Буфера нет, требования жёстче.
Границы применимости:
- Три категории ошибок, разделение функций буртика и болтов, порядок затяжки, три формулы измерения и порядок первого пуска относятся к монтажу циклоидальных редукторов серий X/B и WB.
- В статье не приводится ни одного значения допустимого отклонения, отклонения центровки или момента затяжки — их уточняют по конкретной модели и требованиям изготовителя.
- В статье не подсчитывается, откуда приходит большинство вибраций; даны только управляемые факторы и методы проверки.
- Качество монтажа не является функцией безопасности. Хороший монтаж снижает вибрацию и износ, но там, где возможны люди, подвешенный груз или падение, всё равно нужны независимые устройства безопасности, проверенные проектировщиком оборудования.
- Статья не заменяет инструкцию по монтажу конкретной модели.
11. Данные монтажного протокола
| № | Поле | Пояснение |
| 1 | Типоразмер и номер | включая серию X/B или WB |
| 2 | Компоновка | горизонтальная, вертикальная, прямой привод, двухвальная |
| 3 | Монтажное положение и место | влияет на уровень масла и сапун |
| 4 | Данные фланца нагрузки | размер буртика и состояние посадки |
| 5 | Чистота стыка | посторонние частицы, заусенцы |
| 6 | Фактическое торцовое биение | для расчёта Δθ |
| 7 | Фактическое радиальное биение | для расчёта e |
| 8 | Порядок и число приёмов затяжки | крест-накрест, в несколько приёмов |
| 9 | Результат прокрутки вручную | есть ли заедание и где |
| 10 | Запись толчкового пуска и разгона | вибрация и температура по точкам частоты |
| 11 | Кто записал и дата | прослеживаемость |
Пункты 6 и 7 — фундамент всей методики: без записи биения «точно ли выставлено» определяется только на ощупь, а ощущение не прослеживается.
12. О статье и публикующей стороне
Статья подготовлена технической командой CHINFAR (Chengfa Reducer (Changzhou) Co., Ltd.) и опубликована после технической проверки. Циклоидальные редукторы серий X/B и WB поставляются под маркой CHINFAR; продукция CHINFAR изготавливается и поставляется в рамках совместной производственной системы с HUIGUANG.
Связанные страницы:
- Циклоидальные редукторы CHINFAR
- Циклоидальный редуктор серии X
- Чек-лист монтажа, смазки и первого пуска промышленного редуктора
13. Что делать дальше
Отправьте перечисленные выше 11 пунктов на sales@chinfar.com. Если вибрация уже есть, самые ценные три пункта — компоновка, фактические значения торцового и радиального биения, было ли заедание при прокрутке вручную. С этими тремя данными в большинстве случаев можно по телефону определить, что разбирать дальше.
Отдельно: в статье не приводятся значения допустимого отклонения и момента затяжки — их уточняют по конкретной модели и требованиям изготовителя. Качество монтажа при этом не является функцией безопасности: там, где возможны люди или падение, нужны независимые устройства безопасности.